
TheSaringan pisang, sebagai peralatan penyaringan yang cekap, mempunyai reka bentuk sudut yang cenderung -, yang membolehkan anda mencapai output yang tinggi dan pemeriksaan ketepatan yang tinggi. Walau bagaimanapun, kesedaran penuh kelebihan ini bergantung sepenuhnya kepada kualiti pemasangan dan pentauliahan - jika terdapat isu -isu seperti sisihan kecenderungan semasa pemasangan atau kedudukan yang tidak tepat dari exciter, ia bukan sahaja akan mengurangkan kecekapan pemeriksaan tetapi juga mempercepatkan memakai peralatan.
Bagi lapisan 1-2 lapisan pisang dengan kapasiti pemprosesan antara 100 hingga 2500 t/j yang anda gunakan, pemasangan yang betul dapat mengurangkan risiko kegagalan secara langsung lebih dari 30% dan mengekalkan kecekapan pemisahan penapis lebih dari 90%. Artikel ini akan membimbing anda melalui keseluruhan proses dari penyediaan pemasangan untuk pentauliahan dan pengoptimuman, membantu anda menyelesaikan tugas anda dengan cekap.
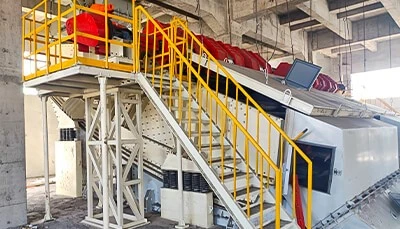
Persediaan sebelum memasang penapis pisang
 ● Persediaan tapak dan persekitaran
Semasa operasi penapis pisang, beban dinamik tertentu akan dijana. Tapak pemasangan mesti memenuhi keperluan galas - - beban tanah - kapasiti galas harus tidak kurang dari 1.2 kali berat peralatan sendiri, dan kesilapan kebosanan harus dikawal dalam ± 2mm per meter untuk mengelakkan pengagihan daya yang tidak sama.
Pada masa yang sama, memandangkan keadaan kerja yang lembap dan berdebu yang kerap dan berdebu, persekitaran tapak perlu dioptimumkan: keadaan pengudaraan mesti memastikan penyejukan peralatan, langkah-langkah pencegahan habuk (seperti memasang habuk - asas bingkai perlindungan) harus disediakan terlebih dahulu, dan sistem saliran harus menutupi
Di samping itu, ruang kerja yang mencukupi mesti dikhaskan di tapak: sekurang -kurangnya 1.2 meter jarak operasi hendaklah dikekalkan di kedua -dua belah pihak dan di bahagian atas peralatan, ruang sambungan antara hujung makan dan pelongsor, dan di antara hujung pelepasan dan tali pinggang penghantar sepadan dengan dimensi lukisan untuk memastikan pengangkutan bahan yang lancar tanpa mengganggu penyelenggaraan peralatan.
● Pemeriksaan peralatan dan aksesori
Selepas membongkar, setiap komponen perlu disahkan dengan teliti untuk integriti, termasuk kotak penapis (plat sampingan, rasuk salib, plat belakang belakang), exiter, kejutan - menyerap mata air, peranti penghantaran (V {{1}
Komponen utama memerlukan pemeriksaan khas: plat penapis harus diperiksa tanpa retak di permukaan dan kadar pembukaan harus memenuhi keperluan reka bentuk (50% untuk lapisan atas dan 40% untuk lapisan yang lebih rendah); Galas exciter perlu berputar dengan bebas tanpa melekat, dan meterai harus utuh; Jahitan kimpalan hendaklah diperiksa secara visual tanpa pembakaran - melalui, retak atau kecacatan gabungan yang tidak lengkap. Untuk bahagian penting, pengesan kecacatan ultrasonik boleh digunakan untuk pengesanan tambahan.
Bahan dan alat tambahan perlu disediakan terlebih dahulu, termasuk: Bolt mengikat keperluan kekuatan mesyuarat (seperti bolt kekuatan tinggi -), minyak pelincir yang sesuai untuk penggambaran dan motor, perengkuh tork khas, meter tingkat, meter pengukuran amplitud, dan lain -lain.
● Kajian dokumen teknikal
Sebelum pemasangan, adalah perlu untuk mengkaji lukisan pemasangan secara menyeluruh, memberi tumpuan kepada mengesahkan garis pusat asas, kedudukan bolt utama, dimensi perhimpunan keseluruhan peralatan, dan parameter beban dinamik. Pastikan Yayasan Tapak betul -betul sepadan dengan lukisan.
Manual teknikal harus meringkaskan perkara utama: dengan jelas menentukan urutan pemasangan setiap komponen (seperti memasang bingkai skrin terlebih dahulu dan kemudian exciter), larangan (seperti tidak membenarkan komponen tambahan dikimpal pada plat sampingan), dan toleransi dimensi kritikal (seperti jurang antara crossbeam dan plat sampingan). Elakkan menjejaskan prestasi peralatan kerana operasi yang tidak betul.
Proses pemasangan teras penapis pisang
- Kedudukan asas dan penetapan
Pertama, lakukan penentukuran garis pusat asas. Gunakan instrumen tahap laser untuk menyelaraskan garis pusat peralatan dengan asas asas. Penyimpangan harus dikawal dalam ± 1mm. Kemudian, gunakan tolok tahap untuk memeriksa tahap asas. Kesalahan per meter tidak boleh melebihi 0.5mm. Jika ia tidak memenuhi standard, pelarasan melalui shims diperlukan.
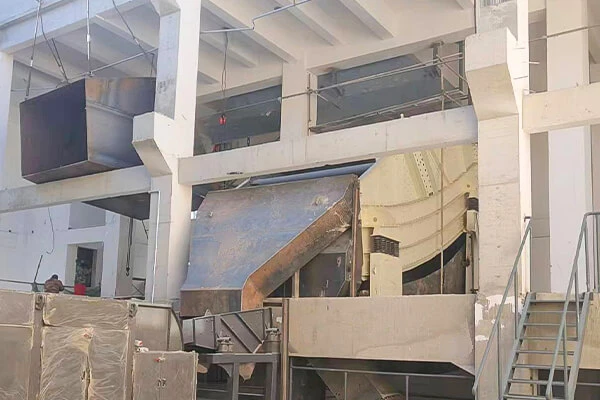
Pemasangan bolt utama harus dijalankan mengikut kedudukan pada lukisan. Kesalahan vertikalitas bolt harus kurang dari atau sama dengan 1 darjah. Selepas pemasangan, gunakan sepana tork untuk mengetatkannya mengikut tork yang ditentukan (rujuk kepada manual peralatan. Secara amnya, tork tinggi - bolt kekuatan harus mencapai 800 - 1200n · m). Juga, pasang anti - kacang melonggarkan atau lakukan kimpalan tempat untuk anti-loosening untuk mengelakkan longgar semasa operasi.
Selepas peralatan di tempat, semak semula tahap dan menegak: Gunakan tolok tahap untuk mengesan satah atas bingkai skrin. Kesalahan tahap longitudinal harus kurang daripada atau sama dengan 0.1%, dan kesilapan tahap melintang harus kurang daripada atau sama dengan 0.05%. Gunakan garis plumb untuk mengesan menegak plat sampingan. Penyimpangan per meter tidak boleh melebihi 1mm untuk memastikan pengagihan daya seragam semasa operasi.
- Perhimpunan Komponen Teras
- ① Pemasangan bingkai skrin
Pemasangan bingkai skrin memerlukan terlebih dahulu menyambungkan plat sampingan dan crossbeam: Crossbeam mengamalkan struktur berongga segi empat tepat, dan apabila menyambung dengan plat sampingan, pastikan muka akhir flange dipatuhi dengan ketat. Bolt perlu diperketatkan dalam urutan pepenjuru dalam beberapa peringkat untuk mengelakkan kepekatan tekanan tempatan; Plat belakang menggunakan plat keluli bengkok, dan apabila menyambung dengan rasuk trek, ia perlu diperbaiki dengan rivet dan plat keluli bengkok tambahan untuk tetulang untuk mencegah retak.
Semua bahagian sambungan perlu diperiksa tanpa jurang. Plat sampingan tidak mempunyai splicing dan ralat kebosanan tidak boleh melebihi 1mm per meter persegi. Sambungan antara crossbeam dan plat sisi tidak mempunyai tekanan kimpalan (yang boleh disahkan oleh pengesan tekanan). Pastikan kekakuan keseluruhan bingkai skrin memenuhi piawaian.
- ② Pemasangan Exciter
Sebelum memasang exciter, periksa keadaan pelinciran dalaman untuk memastikan minyak dalam kotak pelinciran minyak nipis adalah mencukupi dan bebas daripada kekotoran; Semasa pemasangan, gunakan pin kedudukan untuk kedudukan yang tepat. Kesalahan paralelisme paksi exciter ke garis tengah bingkai skrin hendaklah kurang daripada atau sama dengan 0.1mm. Bolt penetapan harus menggunakan bolt kekuatan - yang tinggi, dan tork pengetatan harus mengikuti arahan (biasanya 300-500N ・ m), untuk mencegah perpindahan semasa operasi.
Perhatian harus dibayar kepada pemasangan galas: Gunakan kaedah pemasangan panas atau sejuk untuk mengelakkan merosakkan galas dengan mengetuk keras; Selepas pemasangan, putar pengganti untuk memastikan tiada bunyi yang terperangkap atau tidak normal. Bahagian pengedap harus dipatuhi dengan ketat untuk mengelakkan kebocoran atau habuk pelincir dari masuk.
- ③ pemasangan sistem redaman
Spring redaman menggunakan spring mampatan heliks silinder keluli. Semasa pemasangan, pastikan paksi musim bunga berserenjang dengan permukaan pemasangan, dan hujung atas dan bawah musim bunga harus dipatuhi dengan ketat tanpa mengimbangi. Selepas memasang pelbagai mata air, mengesan jumlah mampatan statik. Kesalahan ketinggian mampatan statik dari titik simetri mata air tidak boleh melebihi 3mm untuk memastikan kesan redaman seragam semasa operasi peralatan dan mengelakkan getaran tempatan yang berlebihan.
- ④ Perhimpunan plat skrin
Plat skrin menggunakan kaedah penetapan slot. Sebelum pemasangan, letakkan plat penampan getah di antara plat skrin dan rasuk sokongan untuk mengelakkan kerosakan pada plat skrin dari kesan bahan; Semasa pemasangan, pastikan lubang skrin diselaraskan, dan jurang antara plat skrin bersebelahan tidak boleh melebihi 1mm untuk mengelakkan kebocoran bahan; Plat pengasingan perlu ditambah pada hujung salur masuk untuk mengelakkan penghancuran, dan sisi plat skrin harus ditekan dengan jalur sampingan poliuretana dan blok baji untuk penetapan, yang bukan sahaja membetulkan plat skrin tetapi juga melindungi plat sampingan, memanjangkan hayat perkhidmatan bingkai skrin.
Selepas pemasangan plat skrin keseluruhan peralatan selesai, secara manual menolak plat skrin untuk memeriksa tidak melonggarkan. Sebelum memulakan peralatan, mengesahkan bahawa semua plat skrin tetap teguh untuk mengelakkan detasmen semasa operasi.
- Pemasangan peranti ⑤Transmission
Pertama, selesaikan pendakap motor untuk memastikan aci motor selari dengan aci pulley vibrator. Kesalahan paralelisme antara kedua -dua aci harus kurang dari atau sama dengan 0.1mm, dan ralat runout muka akhir harus kurang dari atau sama dengan 0.05mm. Kemudian pasang tali pinggang V - (seperti jenis SPC V - tali pinggang). V - ketegangan tali pinggang harus sederhana; Menekan pertengahan tali pinggang V - harus membenarkannya tenggelam 15-20mm. Terlalu ketat tali pinggang akan menyebabkan galas menjadi terlalu panas, sementara terlalu longgar tali pinggang akan menyebabkan slippage.
Pulley disambungkan ke aci menggunakan lengan pengembangan. Apabila memasang lengan pengembangan, bersihkan permukaan sentuhan, gunakan anti - gris karat, dan ketatkan bolt lengan pengembangan secara bertahap ke tork yang ditentukan, memastikan sifar - clearance dan mencegah slippage atau bunyi abnormal semasa penghantaran.
- Sambungan sistem elektrik
Pendawaian motor harus dipadankan dengan tahap voltan mengikut kuasa peralatan: motor dengan kuasa kurang dari 280kW harus menggunakan voltan 660V, dan motor dengan kuasa 280kW atau lebih harus menggunakan voltan 10kV. Semasa pendawaian, pastikan sambungan wayar fasa yang betul dan rintangan asas kurang daripada atau sama dengan 4Ω untuk mengelakkan risiko kebocoran elektrik.
Komponen elektrik perlu diperiksa untuk tahap perlindungan mereka: Sebagai contoh, tahap perlindungan motor harus mencapai IP55 untuk menyesuaikan diri dengan persekitaran yang lembap dan berdebu; Prestasi penebat harus diuji menggunakan meter rintangan penebat, dan rintangan penebat harus lebih besar daripada atau sama dengan 1mΩ untuk mencegah kesilapan litar pendek -.
Garis kawalan dan pemasangan sensor: Sensor suhu (biasanya 5 mata) hendaklah pra - dipasang dalam gulungan motor dan galas, dan sensor getaran perlu dipasang di tengah -tengah plat sisi bingkai ayak. Garis sensor harus dilindungi oleh saluran untuk mengelakkan haus semasa operasi dan memastikan data pemantauan secara tepat dihantar ke sistem kawalan pusat.
Proses penyahpepijatan untuk tahap penapis pisang
- NO - Debugging Beban (Standard 24-jam)
① pra - kuasa - pada pemeriksaan
Sebelum menghidupkan, semak semula ketegangan semua komponen: Gunakan sepana untuk memeriksa ketegangan bolt, dengan tumpuan khusus pada bolt yang menghubungkan exciter, motor, dan crossbeam, memastikan tidak ada longgar; Putar semua bahagian berputar (seperti exciter, pulley) untuk memastikan operasi yang lancar tanpa sebarang jamming; Periksa sistem pelinciran, dengan tahap minyak pelincir dari exciter pada 1/2 - 2/3 tolok minyak, dan galas motor telah dilincirkan dengan gris, tanpa kebocoran minyak.

② Pemantauan parameter operasi
Selepas menghidupkan, mulakan peralatan dan gunakan instrumen pengukur amplitud untuk mengesan amplitud pada salur masuk dan keluar. Amplitud ganda harus dikawal dalam 8 - 10 mm (mengikut keperluan reka bentuk peralatan), dan perbezaan amplitud pada titik simetri di kedua -dua belah pihak tidak boleh melebihi 0.5mm; Gunakan meter frekuensi untuk mengesan kekerapan operasi peralatan, dengan sisihan tidak melebihi 2.5% daripada nilai yang ditentukan, untuk memastikan parameter getaran dipenuhi.
③ Pengesanan petunjuk utama
Gunakan termometer inframerah untuk memantau suhu galas dalam masa nyata. Kenaikan suhu tidak boleh melebihi 40 darjah, dan suhu maksimum tidak boleh melebihi 75 darjah; Gunakan penganalisis bunyi untuk mengesan bunyi pada jarak 1 meter di sekitar peralatan, dengan bunyi tanpa - beban tidak lebih daripada 80dB (a); Perhatikan keseluruhan trajektori operasi peralatan, dengan ayunan sisi tidak melebihi 1mm, dan tidak ada getaran yang tidak normal atau bunyi yang tidak normal.
④ Mengendalikan masalah yang tepat pada masanya
Sekiranya terdapat amplitud yang tidak sekata, periksa kesilapan di ketinggian mata air atau pengimbang berat, laraskan kedudukan mata air atau menambah atau mengurangkan berat eksentrik exciter; Jika suhu galas meningkat terlalu tinggi, periksa jenis gris pelincir atau ketegangan tali pinggang V -, gantikan gris yang sesuai atau laraskan ketegangan tali pinggang V -; Sekiranya terdapat bunyi yang tidak normal, periksa perlanggaran komponen atau bolt longgar, dan segera ketatkan atau menyesuaikan kedudukan komponen.
- Beban Debugging (Kitaran Peralihan 7 Hari)
- ① Proses pemuatan secara beransur -ansur bahan
Debugging beban harus bermula dari beban rendah: Pada hari pertama, beban pada 30% dari kapasiti pemprosesan yang diberi nilai dan berjalan selama 4 jam sebelum berhenti untuk memeriksa; Pada hari kedua, beban pada 50%, berjalan selama 8 jam; Dari hari ketiga dan seterusnya, secara beransur -ansur meningkat kepada 80%, dan mencapai kapasiti pemprosesan yang dinilai pada hari ketujuh untuk mengelakkan beban penuh secara tiba -tiba menyebabkan kerosakan peralatan.
Semasa proses pemuatan, adalah perlu untuk mengawal keseragaman bahan -bahan untuk mengelakkan beban tempatan. Saiz zarah bahan input harus mematuhi keperluan peralatan (seperti 0-300mm), dan mencegah bahan-bahan yang besar daripada menyekat lubang penapis.
② Ujian kecekapan pemeriksaan
Selepas setiap pemuatan, kecekapan pemeriksaan permukaan skrin atas perlu diuji lebih besar daripada atau sama dengan 95%, dan permukaan skrin yang lebih rendah lebih besar daripada atau sama dengan 90%. Dengan mengumpul bahan pada permukaan skrin dan bahagian bawah skrin, taburan saiz zarah boleh dikira untuk mengesahkan kesan pemeriksaan; Jika kecekapan tidak sampai ke standard, amplitud (dengan menyesuaikan blok eksentrik penggetaran getaran) atau sudut kecenderungan permukaan skrin (seperti menyesuaikan kepada julat 10 darjah -30 darjah untuk menyesuaikan diri dengan ciri -ciri bahan) harus diselaraskan.
③ Pengesahan operasi yang diselaraskan setiap sistem
Perhatikan sistem penghantaran: V - tali pinggang tidak tergelincir atau sisihan, dan kenaikan suhu pulley adalah normal; Sistem getaran: Peralatan berjalan lancar, tanpa resonans yang jelas, dan mata air tidak mempunyai ubah bentuk yang tidak normal; Sistem pengedap: Tidak ada kebocoran bahan di pelabuhan input dan output, penutup debu dimeteraikan dengan baik, dan tidak ada tumpahan habuk arang batu.
④ Respons terhadap keadaan kerja yang tidak normal
Sekiranya terdapat penyumbatan bahan, segera hentikan mesin untuk pembersihan, periksa sama ada lubang penapis disekat atau jumlah input terlalu besar, dan laraskan kelajuan input atau bersihkan plat penapis; Sekiranya terdapat sisihan bahan, laraskan kedudukan pelongsor input atau sudut kecenderungan permukaan skrin untuk memastikan pengagihan bahan seragam; Jika bunyi tiba -tiba meningkat, periksa sama ada plat penapis longgar atau galas getaran getaran adalah rosak, dan segera mengetatkan atau menggantikan komponen.
- Penilaian kapasiti pengeluaran
Selepas debugging beban layak, penilaian operasi berterusan 24 jam di bawah beban yang diberi nilai akan dijalankan. Penilaian ini akan dijalankan 3 kali, dengan selang 2 hari setiap satu. Dalam tempoh penilaian, jumlah pemprosesan perlu direkodkan dan ia mesti mencapai nilai reka bentuk (seperti lebih besar daripada atau sama dengan 420t/h), dan masa penutupan kesalahan tunggal tidak boleh melebihi 2 jam, dan masa kumulatif tidak boleh melebihi 6 jam.
Semasa penilaian, kecekapan pemeriksaan, suhu galas, bunyi bising dan penunjuk lain perlu dipantau secara berterusan untuk memastikan pematuhan yang stabil sepanjang proses. Sekiranya penilaian gagal (seperti jumlah pemprosesan yang tidak mencukupi atau kesalahan yang berlebihan), komponen teras (seperti plat exciter dan skrin) perlu dibongkar untuk pemeriksaan, dan masalah reka bentuk atau pemasangan perlu dihapuskan. Selepas pembaikan, penilaian akan dijalankan semula sehingga pematuhan dicapai.
Masalah dan penyelesaian biasa untuk pemasangan dan pentauliahan ayat pisang
Getaran yang tidak sekata
Sebab:Kesalahan ketinggian mampatan statik musim bunga redaman getaran terlalu besar (melebihi 3mm); Keseimbangan blok eksentrik Exciter tidak seimbang; Plat sisi bingkai skrin cacat, mengakibatkan pengagihan daya yang tidak sekata.
Penyelesaian:Gunakan tolok musim bunga untuk mengukur jumlah mampatan setiap musim bunga, menggantikan atau menyesuaikan kedudukan musim bunga untuk memastikan ralat titik simetri kurang daripada atau sama dengan 3mm; Membongkar Exciter untuk memeriksa blok eksentrik, menyesuaikan berat badan untuk seimbang di kedua -dua belah pihak; Gunakan tolok tahap untuk mengesan kebosanan plat sisi, jika ubah bentuknya teruk, gantikan plat sisi, dan jika ubah bentuknya sedikit, membaikinya dengan pembetulan sejuk.
Plat skrin melonggarkan atau kebocoran bahan
Sebab:Slot tidak tetap teguh; Tiada plat getah penampan di antara plat skrin dan rasuk sokongan; Jurang antara plat skrin bersebelahan terlalu besar.
Penyelesaian:Re - ketatkan blok baji poliuretana dan jalur tekanan sampingan untuk memastikan plat skrin tidak longgar; Tambah plat penampan getah tebal 5-8mm untuk meningkatkan lekatan; Gantikan plat skrin dengan sisihan saiz melebihi had, laraskan jurang antara plat skrin bersebelahan kurang daripada atau sama dengan 1mm, dan jika perlu, tambah jalur getah pengedap di jurang.
Kenaikan suhu galas yang berlebihan
Sebab:Jenis minyak pelincir tidak sepadan (seperti tidak menggunakan jentera getaran - minyak pelincir khusus); Ketegangan tali pinggang V - terlalu tinggi; Galas itu dipasang terlalu ketat atau dipakai.
Penyelesaian:Menggantikan dengan minyak nipis yang sesuai atau minyak pelincir (seperti 320 minyak gear nombor untuk exciter); Laraskan ketegangan V -, mengawal jumlah kemurungan di bahagian tengah berada dalam 15 - 20mm; Membongkar galas untuk pemeriksaan, jika perhimpunan terlalu ketat, memasang semula, jika dipakai, ganti galas (pilih getaran khusus jentera getaran).
Bunyi yang berlebihan
Sebab:Perlanggaran komponen (seperti perlanggaran antara plat skrin dan plat sisi); Pakai gear dalaman Exciter; Kerosakan pada sekeping pengedap menyebabkan habuk masuk.
Penyelesaian:Semak jalur tekanan sampingan di kedua -dua belah plat skrin, tambah atau gantikan jalur tekanan sampingan poliuretana untuk mengelakkan perlanggaran logam; Membongkar exciter untuk memeriksa gear, menggantikan gear yang dipakai apabila haus melebihi had (pastikan ketepatan gear mencapai gred 6); Gantikan sekeping pengedap yang rosak, tambahkan penutup bukti habuk - untuk mengelakkan habuk daripada memasuki bahagian dalaman peralatan.
Penyelenggaraan dan langkah berjaga -jaga selepas pemasangan dan pentauliahan penapis pisang
Mata utama untuk operasi dan penyelenggaraan awal
Selepas pentauliahan yang berjaya, dalam masa 1 bulan, pemeriksaan harian diperlukan: periksa semua bolt pengikat, terutama yang dari exciter, motor, dan crossbeam, dan mengetatkan sekali sehari; menambah minyak pelincir; Semak tahap minyak pengganti setiap 8 jam operasi, dan tambah minyak jika tidak mencukupi; Bersihkan serpihan permukaan plat penapis untuk mengelakkan lubang penapis daripada tersumbat.
Kitaran penyelenggaraan yang dicadangkan
Berdasarkan masa operasi, merumuskan pelan penyelenggaraan: periksa memakai plat penapis setiap 3 bulan; Gantikan apabila haus melebihi 1/3 ketebalan asal; Membongkar Exciter setiap 6 bulan untuk memeriksa galas, membersihkan noda minyak dalaman, dan menggantikan minyak pelincir; menguji keanjalan musim bunga redaman setiap tahun; Mengendalikan pengesanan kecacatan yang komprehensif pada bingkai penapis setiap 2 tahun untuk memeriksa retak di plat kimpalan dan sampingan.
Norma operasi keselamatan
Semasa operasi peralatan, jangan buka perlindungan perlindungan; Jika penyelenggaraan diperlukan, cabut bekalan kuasa dan gantung tanda "jangan tutup"; Apabila mengangkat komponen (seperti exciter dan motor), gunakan yang dibina - dalam mengangkat cangkuk peralatan; Apabila bekerja di dalam peralatan, bina sokongan keselamatan untuk mengelakkan plat penapis daripada ubah bentuk atau komponen dari jatuh.
Long - Cadangan Pengoptimuman Operasi Term
Laraskan parameter operasi mengikut ciri -ciri bahan: Jika kandungan kelembapan material tinggi, dengan sewajarnya meningkatkan amplitud atau menyesuaikan kecenderungan wajah ayak hingga 22 darjah -26 darjah untuk meningkatkan kecekapan pemeriksaan; Apabila kapasiti pemprosesan turun naik, laraskan kelajuan motor melalui penukar frekuensi (serasi dengan motor frekuensi) untuk mengelakkan beban; Secara kerap membersihkan habuk di sekitar peralatan untuk mencegah kakisan komponen dan memanjangkan jangka hayat peralatan keseluruhan.
Pemasangan dan pentauliahanSaringan pisangadalah projek yang sistematik. Dari penyediaan tapak ke pentauliahan bertahap, setiap langkah mesti mengikuti spesifikasi dengan ketat untuk menggunakan sepenuhnya kelebihan permukaan skrin yang cenderung - dan mencapai kecekapan pemeriksaan tinggi dan hayat perkhidmatan yang panjang.
Bagi industri seperti arang batu dan perlombongan, pemasangan standard dan pentauliahan bukan sahaja dapat mengurangkan kadar kegagalan peralatan tetapi juga dapat mengurangkan kos penyelenggaraan di peringkat kemudian dan meningkatkan kesinambungan pengeluaran.
Sekiranya anda menghadapi sebarang kesulitan teknikal semasa pemasangan dan penyahpepijatan penapis pisang, seperti penyimpangan dalam penentukuran kedudukan asas, masalah pemasangan dari exciter, atau jika anda memerlukan pasukan profesional untuk menyediakan panduan tapak - atau perkhidmatan penuh -; Atau jika anda mempunyai pertanyaan pemilihan peralatan, keperluan perancangan penyelenggaraan kemudian, dan lain -lain, sila hubungi kami pada bila -bila masa.


